Shandong Taixing Advanced Material Co., Ltd.
Správy

Aké je maximálne množstvo hydroxidu hlinitého pridaného do epoxidovej živice?

2026-03-25 0 Nechajte mi správu

V globálnej hlavnej technologickej ceste bezhalogénového spomaľovača horenia, nízkej dymivosti a netoxicity a izolačnej výplne z epoxidovej živice sa hydroxid hlinitý (ATH) stal preferovaným anorganickým samozhášavým plnivom v elektronickom tesnení, odlievaní, laminátoch pokrytých meďou, kompozitných materiáloch, izolačných komponentoch a iných oblastiach vďaka svojim komplexným výhodám regulovateľných nákladov, spomaľovača horenia a potláčania dymu, elektrickej izolácie a priateľskosti pri spracovaní. Najčastejšia základná otázka, ktorú kladú svetové materiálové spoločnosti pri vývoji receptúry, je: Aké je maximálne množstvohydroxid hlinitýktoré možno pridať do systémov epoxidových živíc?


Ⅰ.Základný záver: Rozsah pridaného množstva hydroxidu hlinitého v epoxidovej živici

V podmienkach priemyselnej výroby, ktoré spĺňajú bežné miešanie, odpeňovanie, liatie/liatie/tvarovanie a po vytvrdnutí nepraskajú ani sa neodlupujú a spĺňajú normy mechanického a izolačného výkonu:

1. Bežný nemodifikovaný hydroxid hlinitý: Maximálne praktické pridané množstvo je 50 % - 65 % hmotn. (hmotnostný podiel);

2. Modifikácia silán/titanát + hydroxid hlinitý odstupňovaný podľa veľkosti častíc: praktické maximálne pridané množstvo môže dosiahnuť 70 % -82 % hmotn.;

3. Laboratórny extrémny optimalizačný systém: Teoretická horná hranica sa môže priblížiť k 85 % hmotn., ale je použiteľná len pre špeciálne procesy a nemá stabilitu pre výrobu vo veľkom meradle.


Jednoducho povedané: obyčajný vzorec ≤ 65 %; Upravené a optimalizované zloženie 70% -82%; Extrémny vzorec nepresahuje 85%. Toto je celosvetovo uznávaný bezpečný, stabilný a hromadne vyrábaný limit pridávania pre epoxidové systémy s hydroxidom hlinitým.


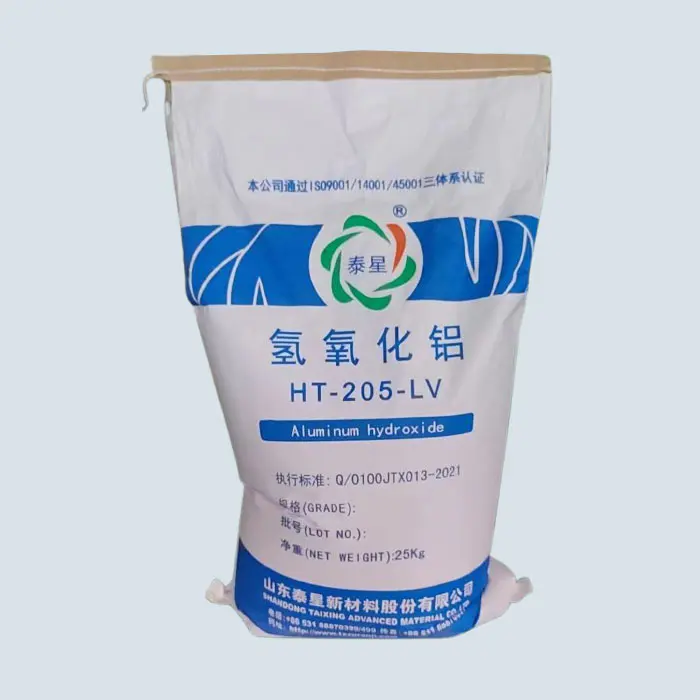
Aluminum Hydroxide


Ⅱ. Štyri kľúčové obmedzenia, ktoré určujú maximálne pridané množstvo

Čím vyššie je množstvo pridaného hydroxidu hlinitého, tým lepšie. Prekročenie hornej hranice priamo povedie k šrotu systému, zlyhaniu spracovania a kolapsu výkonu. Štyri hlavné obmedzenia spoločne definujú „červenú líniu maximálnej aditívy“.

1. Obmedzenie viskozity: Absolútna horná hranica tekutosti spracovania

Samotná epoxidová živica má určitú zásaditú viskozitu a ako anorganický prášok, čím vyššie je množstvo pridaného hydroxidu hlinitého, tým exponenciálne vzrastá viskozita systému.

-Viac ako 65%: Systém sa stáva viskóznym, ťažko sa mieša a bubliny sa nedajú vytlačiť;

-Viac ako 75%: Strata schopnosti samonivelácie, odlievania a odlievania, neschopnosť prispôsobiť sa automatizovanému dávkovaniu, vákuovému tesneniu a formovaniu foriem;

-Viac ako 82%: Živica nemôže úplne zmáčať povrch plniva, čo vedie k "aglomerácii suchého prášku a suchej aglomerácii", ktorá úplne stráca svoju spracovateľnosť.


Viskozita je prvou prahovou hodnotou, ktorá určuje maximálne pridané množstvo a je tiež hlavným kontrolným ukazovateľom pre masovú výrobu v globálnom elektronickom, elektrotechnickom priemysle a priemysle kompozitných materiálov.


2. Obmedzenia mechanického výkonu: Vyvážte hranicu medzi pevnosťou a húževnatosťou

Hydroxid hlinitýje tuhá anorganická častica a nadmerné pridávanie môže poškodiť zosieťovanú sieť epoxidovej živice, čo má za následok:

- rázová húževnatosť a predĺženie pri pretrhnutí sa výrazne znížili, čím sa materiál stáva krehkým a náchylným na praskanie;

- Priľnavosť klesá a pevnosť spojenia s podkladom a komponentmi je nedostatočná;

-Nesúlad v koeficiente tepelnej rozťažnosti pri tepelnom šoku, čo vedie k deformácii a oddeleniu.


Priemyselná optimálna rovnováha: Za predpokladu splnenia UL94 V-0 retardácie horenia by množstvo prídavku malo byť kontrolované na 55% -70%, čo môže vyvážiť retardáciu horenia, pevnosť, húževnatosť a rozmerovú stabilitu.


3. Obmedzenie kompatibility rozhrania: základná logika rozptylu a zvlhčovania

Nemodifikovaný hydroxid hlinitý má na svojom povrchu viacero hydroxylových skupín, silnú polaritu a zlú kompatibilitu s epoxidovou živicou. Pri vysokom prídavku je náchylný na:

-Vytvorte sekundárne spojenie, ktoré vedie k vnútorným defektom;

- Spojovacia sila medzi plnivom a rozhraním živice je slabá a napätie je koncentrované;

-Znižuje sa izolačný výkon a napäťový odpor vytvrdeného materiálu.


Modifikáciou silánovými väzbovými činidlami a potiahnutím superdispergačnými činidlami sa môže výrazne zlepšiť medzifázová kompatibilita, pričom sa zvýši maximálne pridané množstvo zo 65 % na 70 % -82 %.


4. Procesné obmedzenia: Rozdiely v hornej hranici pridávania pre rôzne procesy formovania

Maximálne pridané množstvo pre rôzne procesy s rovnakým vzorcom je úplne odlišné, čo je princíp prispôsobenia procesu, ktorý sa musí dodržiavať pri globálnej hromadnej výrobe:

-Vákuové tesnenie/elektronická infúzia: vysoké požiadavky na tekutosť, horná hranica 60% -70%;

-Odlievanie foriem/elektrické komponenty: môžu byť zahrievané, aby sa znížila viskozita, s horným limitom 70% -78%;

-Moldované/Mass Molded Plastics (BMC/DMC): vysokošmykové tvarovanie, horná hranica 75% -82%;

-Tenkovrstvové lepidlo/spojivo: vyžaduje nízku viskozitu a vysokú infiltráciu, s horným limitom 40% -55%.


Ⅲ.Ako prelomiť limit: zvýšte maximálne množstvo pridania zo 65 % na 80 %+


Vzhľadom na dopyt po vysokej retardácii horenia, vysokej hodnote CTI, vysokej izolácii a nízkych nákladoch na globálnom trhu vyššej kategórie možno použiť štyri hlavné technologické prostriedky na bezpečné zvýšenie množstva pridaného hydroxidu hlinitého pri zachovaní stability systému.

1. Povrchová úprava plnív: Jadrom je inžinierstvo rozhrania

In situ poťahovanie hydroxidu hlinitého pomocou silánového spojovacieho činidla (KH550/KH560/KH570), titanátu, hlinitanu a hyper-rozvetveného polyméru:

-Znížiť polaritu povrchu a znížiť sily vodíkovej väzby medzi časticami;

-Zlepšiť kompatibilitu a zmáčavosť s epoxidovou matricou;

-Znížte aglomeráciu a znížte zvýšenie viskozity pri vysokých podmienkach plnenia.

Po úprave môže byť viskozita znížená o 30% -60% pri rovnakom množstve prídavku a okno s vysokou náplňou môže byť priamo otvorené.


2. Triedenie podľa veľkosti častíc: tesné balenie znižuje potrebu živice

Podľa teórie tesného balenia sa používa kombinácia veľkej veľkosti častíc, strednej veľkosti častíc a malej veľkosti častíc (napríklad 40 μm + 8 μm + 1,5 μm):

-Vyplňte veľké medzery častíc malými časticami, aby ste znížili pórovitosť;

-Znížte množstvo živicového obalu a zlepšite tekutosť pri rovnakom obsahu pevných látok;

- Dosiahnite vyššie množstvo prídavku, nižšiu viskozitu a vyššiu hustotu.

Optimalizácia triedenia je cenovo najefektívnejšie a najefektívnejšie riešenie na zvýšenie množstva prísad.


3. Zmes epoxidového systému s nízkou viskozitou: zníženie viskozity z matrice

-Vyberte epoxid s nízkou molekulovou hmotnosťou, cykloalifatický epoxid a alifatický epoxid;

-Zložené aktívne riedidlo (bez VOC, podieľa sa na vytvrdzovaní, nemigruje);

-Spárované s nízkoviskóznymi tužidlami (polyéteramín, modifikovaný anhydrid).

Čím nižšia je viskozita matrice, tým silnejšia je schopnosť prispôsobiť sa hydroxidu hlinitému a maximálne pridané množstvo sa môže zvýšiť o 8 % až 15 %.


4. Účinné prísady a procesné spevnenie: dvojitá záruka reológie a disperzie

-Pridanie účinných zmáčacích a dispergačných činidiel: rozklad aglomerácie a zníženie medzifázového odporu;

-Presné reologické prísady: dosahujú šmykové riedenie, statické usadenie a vysoký prietok počas výstavby;

-Vákuová vysokorýchlostná disperzia/trojvalcové brúsenie: Zabezpečte úplnú depolymerizáciu a rovnomernú disperziu plniva a zabráňte aglomerácii suchého prášku.


Ⅳ.Odporúčané dodatočné množstvo pre industrializáciu podľa scenára (globálny štandard)

Na základe skutočných skúseností s certifikáciou a hromadnou výrobou globálnej elektroniky a elektrotechniky, novej energie, železničnej dopravy a stavebných kompozitných materiálov poskytujú najpraktickejšie pokyny na pridávanie množstva:

1. Elektronické zalievacie lepidlo (napájanie/ovládač/snímač): 50% -65%, V-0 retardér horenia, nízka viskozita, vysoká izolácia;

2. Elektrické odliatky/izolátory/súčiastky spínačov: 65% -78%, vysoký CTI, vysoká retardácia horenia, vysoká mechanická pevnosť;

3. Meďou plátovaná laminátová/izolačná doska: 55% -70%, nízka dymivosť, vysoká tepelná odolnosť, rozmerová stálosť;

4. BMC/DMC lisované diely: 70% -82%, vysoká náplň, nízke náklady, vysoká tvarovateľnosť;

5. Samozhášacie lepidlo/tesniaci materiál: 40% -55%, vyrovnávajúca pevnosť spoja a retardáciu horenia.


Ⅴ.Typické riziká nadmerného pridávania (treba sa mu vyhnúť)

Keď podniky slepo sledujú vysoké hladiny aditív, aby znížili náklady alebo zlepšili spomaľovanie horenia, po prekročení hornej hranice môžu nastať nezvratné problémy:

-Výbuch viskozity, nemožnosť nalievania, odpeňovania alebo formovania;

- Praskanie, deformácia, vysoká krehkosť a zlyhanie v dôsledku cyklovania vytvrdeného materiálu za studena a za tepla;

-Existuje veľa defektov rozhrania, čo vedie k výraznému zníženiu izolačného výkonu a napäťového odporu;

-Usadzovanie a stratifikácia plnív, zlá stabilita pri skladovaní;

- Nízka miera výnosu, neschopnosť prejsť globálnymi certifikáciami, ako sú UL, IEC, RoHS atď.

Bezpečnostná pripomienka: Množstvohydroxid hlinitýpridané by mali skôr sledovať výkonnostnú rovnováhu než extrémne hodnoty.


Ⅵ. Dizajnová logika vysoko plniaceho vzorca pre globálny trh

Na splnenie požiadaviek globálnych zákazníkov na bezhalogénovú ochranu životného prostredia, vysokú retardáciu horenia, vysokú spoľahlivosť a nízke náklady sa optimálny vzorec riadi nasledujúcimi princípmi:

1. Nastavte spodnú hranicu na základe úrovne spomaľovača horenia: UL94 V-0 zvyčajne vyžaduje ≥ 50 %;

2. Nastavte hornú hranicu na základe technológie spracovania: tesnenie ≤ 70 %, tvarovanie ≤ 82 %;

3. Zvýšenie hornej hranice s upravenou gradáciou: Modifikácia + gradácia môže zvýšiť množstvo prídavku o 10% -15%;

4. Stanovte konečný výsledok pomocou testovania výkonu: viskozita, náraz, priľnavosť, izolácia a tepelné cykly všetky vyhovujú.


Záver

Maximálne množstvo hydroxidu hlinitého pridaného do epoxidovej živice je výsledkom kombinovaných účinkov materiálov, formulácií, procesov a vlastností. Praktická horná hranica konvenčného systému je 65%, zatiaľ čo modifikovaný optimalizačný systém môže stabilne dosahovať 70% -82%, pričom extrémna teoretická hodnota nepresahuje 85%.


Prostredníctvom povrchovej úpravy, triedenia veľkosti častíc, nízkoviskóznej matrice, optimalizácie aditív a spevnenia procesu možno dosiahnuť vysokú plnivosť, vysokú retardáciu horenia a vysokú izoláciu bez obetovania spracovateľnosti a mechanických vlastností, dokonale sa prispôsobí prísnym štandardom a environmentálnym požiadavkám globálnej elektroniky, novej energetiky, elektrotechniky, železničnej dopravy a iných oblastí. Toto je hlavná technologická cesta pre materiálne podniky na zvýšenie konkurencieschopnosti produktov a rozšírenie medzinárodných trhov.

Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať